

Sebagai pemasok 420 pipa stainless steel, saya telah menyaksikan secara langsung tantangan yang datang dengan mencegah pipa -pipa ini retak. Retak dalam 420 pipa stainless steel dapat menyebabkan masalah yang signifikan, termasuk kegagalan struktural, kebocoran, dan perbaikan yang mahal. Dalam posting blog ini, saya akan membagikan beberapa strategi praktis untuk membantu Anda mencegah 420 pipa stainless steel retak.
Memahami 420 stainless steel
Sebelum mempelajari metode pencegahan, penting untuk memahami sifat -sifat 420 stainless steel. 420 Stainless Steel adalah baja stainless martensit yang dikenal karena kekerasan tinggi, kekuatan, dan ketahanan korosi. Ini mengandung sekitar 12% kromium, yang menyediakan lapisan oksida pelindung di permukaan, mencegah karat dan korosi. Namun, kandungan karbonnya yang tinggi (hingga 0,4%) membuatnya lebih rentan terhadap retak dalam kondisi tertentu.
Penyebab retak pada 420 pipa stainless steel
Ada beberapa faktor yang dapat berkontribusi pada retak dalam 420 pipa stainless steel:
- Konsentrasi stres: Sudut tajam, takik, atau perubahan mendadak pada bagian silang dapat menciptakan titik konsentrasi tegangan. Ketika pipa mengalami beban eksternal atau tekanan internal, area ini lebih cenderung retak.
- Cacat pengelasan: Teknik pengelasan yang tidak tepat dapat memperkenalkan cacat seperti porositas, kurangnya fusi, atau input panas yang berlebihan. Cacat ini dapat bertindak sebagai situs inisiasi retak, terutama ketika pipa terpapar pada pemuatan siklik atau tegangan termal.
- Embrittlement Hidrogen: Selama proses pengelasan atau pengawetan, hidrogen dapat diserap ke dalam baja. Embrittlement hidrogen dapat mengurangi keuletan baja, membuatnya lebih rentan terhadap retak, terutama di bawah tekanan tarik.
- Korosi: Meskipun 420 stainless steel memiliki ketahanan korosi yang baik, paparan lingkungan yang agresif seperti asam, alkali, atau air asin dapat menyebabkan korosi. Korosi pitting, khususnya, dapat membuat lubang kecil di dinding pipa, yang dapat menyebabkan perambatan retak.
- Stres termal: Pemanasan cepat atau pendinginan pipa dapat menghasilkan tegangan termal. Jika tegangan termal melebihi kekuatan luluh baja, retak dapat terjadi. Ini sering menjadi perhatian dalam aplikasi di mana pipa terpapar pada proses suhu tinggi atau perubahan suhu mendadak.
Strategi pencegahan
Optimalisasi Desain
- Transisi yang lancar: Saat mendesain 420 pipa stainless steel, pastikan tidak ada sudut tajam atau perubahan mendadak di bagian silang. Gunakan fillet dan tepi bundar untuk mendistribusikan stres secara merata. Misalnya, dalam sistem perpipaan dengan tikungan, gunakan siku dengan jari -jari besar untuk mengurangi konsentrasi tegangan.
- Ukuran yang tepat: Pilih ukuran pipa dan ketebalan dinding yang sesuai berdasarkan persyaratan aplikasi. Ukuran lebih dari - atau di bawah - pipa dapat menyebabkan stres yang berlebihan atau kekuatan yang tidak memadai, masing -masing. Pertimbangkan faktor -faktor seperti tekanan, laju aliran, dan suhu saat menentukan dimensi pipa.
Praktik terbaik pengelasan
- Pra - persiapan pengelasan: Bersihkan permukaan pipa secara menyeluruh sebelum pengelasan untuk menghilangkan kontaminan seperti minyak, minyak, atau karat. Ini membantu memastikan fusi yang baik dan mengurangi risiko porositas. Gunakan teknik persiapan sendi yang tepat, seperti beveling tepi, untuk memastikan penetrasi lengkap selama pengelasan.
- Parameter pengelasan: Pilih proses pengelasan dan parameter yang sesuai untuk 420 stainless steel. Pengelasan busur logam terlindung (SMAW), pengelasan busur tungsten gas (GTAW), atau pengelasan busur logam gas (GMAW) dapat digunakan, tetapi parameter seperti arus pengelasan, tegangan, dan kecepatan perjalanan perlu dikontrol dengan hati -hati. Misalnya, input panas yang lebih rendah umumnya lebih disukai untuk meminimalkan risiko embrittlement hidrogen dan distorsi.
- Posting - Perlakuan panas pengelasan: Setelah pengelasan, lakukan perlakuan panas pasca -pengelasan (PWHT) untuk meringankan tegangan residual dan meningkatkan sifat mekanik lasan. PWHT biasanya melibatkan pemanasan area yang dilas hingga suhu tertentu dan menahannya untuk periode waktu tertentu, diikuti oleh pendinginan terkontrol. Ini membantu mengurangi risiko retak karena stres residual dan meningkatkan integritas keseluruhan lasan.
Pencegahan embritlement hidrogen
- Proses Panggang - Keluar: Jika penyerapan hidrogen menjadi perhatian, proses panggang dapat digunakan untuk menghilangkan hidrogen dari baja. Ini melibatkan pemanasan pipa hingga suhu sekitar 200 - 250 ° C selama beberapa jam. Panas memungkinkan hidrogen untuk menyebar keluar dari baja, mengurangi risiko embrittlement.
- Barang habis pakai pengelasan: Gunakan bahan habis pakai pengelasan hidrogen rendah untuk meminimalkan pengenalan hidrogen selama pengelasan. Bahan makan ini dirancang untuk melepaskan lebih sedikit hidrogen selama proses pengelasan, mengurangi risiko embrittlement hidrogen.
Perlindungan korosi
- Lapisan: Oleskan lapisan pelindung ke permukaan pipa untuk mencegah korosi. Pelapis epoksi, pelapis poliuretan, atau pelapis seng dapat memberikan lapisan perlindungan tambahan terhadap lingkungan yang agresif. Lapisan harus diterapkan secara merata dan sesuai dengan instruksi pabrik.
- Perlindungan katodik: Dalam aplikasi di mana pipa dikubur di bawah tanah atau bersentuhan dengan cairan konduktif, perlindungan katodik dapat digunakan. Ini melibatkan menghubungkan pipa ke anoda pengorbanan atau sistem saat ini yang terkesan. Anoda pengorbanan atau arus terkesan menyediakan elektron ke pipa, mencegahnya berkorosi.
Manajemen Stres Termal
- Isolasi: Mengisolasi pipa untuk mengurangi perpindahan panas dan meminimalkan tegangan termal. Bahan isolasi seperti fiberglass, wol mineral, atau busa dapat digunakan. Insulasi yang tepat juga dapat membantu mempertahankan suhu yang lebih stabil di dalam pipa, mengurangi risiko guncangan termal.
- Sambungan ekspansi termal: Pasang sambungan ekspansi termal dalam sistem perpipaan untuk mengakomodasi ekspansi dan kontraksi termal. Sambungan ini memungkinkan pipa untuk mengembang dan berkontraksi secara bebas tanpa menghasilkan stres yang berlebihan.
Kontrol kualitas
- Non - Destructive Testing (NDT): Secara teratur melakukan pengujian non -destruktif pada pipa, terutama setelah pengelasan atau selama pemasangan. Teknik seperti pengujian ultrasonik (UT), pengujian radiografi (RT), atau pengujian partikel magnetik (MT) dapat digunakan untuk mendeteksi cacat internal atau permukaan. Deteksi awal cacat memungkinkan perbaikan atau penggantian tepat waktu, mencegah perambatan retak.
- Pengujian material: Pastikan bahan baku yang digunakan untuk pembuatan pipa memenuhi spesifikasi yang diperlukan. Melakukan analisis kimia, pengujian mekanis, dan pengujian kekerasan untuk memverifikasi kualitas baja. Ini membantu memastikan bahwa pipa memiliki sifat yang sesuai dan cenderung tidak retak.
Kesimpulan
Mencegah retak pada 420 pipa stainless steel membutuhkan pendekatan komprehensif yang membahas desain, manufaktur, dan kondisi operasi. Dengan memahami penyebab memecahkan dan mengimplementasikan strategi pencegahan yang diuraikan di atas, Anda dapat secara signifikan mengurangi risiko retak dan memastikan keandalan jangka panjang dari 420 pipa stainless steel Anda.

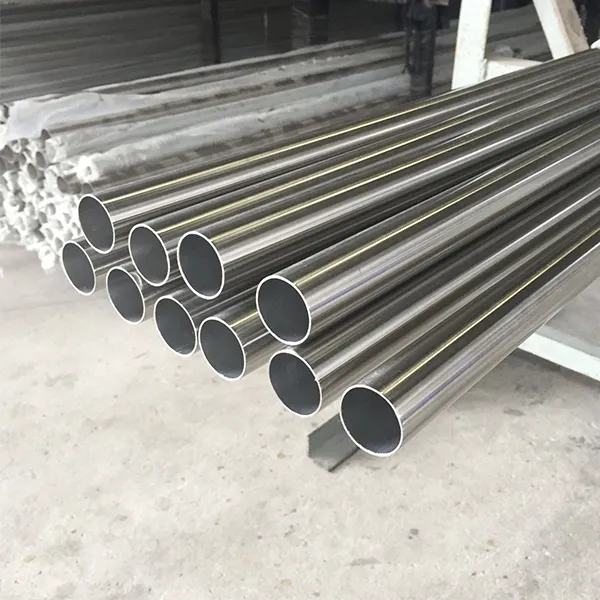
Jika Anda berada di pasar untuk kualitas tinggi420 pipa stainless steel, kami di sini untuk membantu. Perusahaan kami memiliki pengalaman luas dalam memasok 420 pipa stainless steel yang memenuhi standar industri tertinggi. Kami juga dapat memberikan dukungan teknis dan saran untuk mencegah retak dalam aplikasi spesifik Anda. Hubungi kami untuk membahas kebutuhan Anda dan memulai negosiasi pengadaan.
Selain 420 pipa stainless steel, kami juga menawarkan produk stainless steel martensit lainnya seperti631 stainless steelDan403 tabung stainless steel. Tim ahli kami selalu siap membantu Anda menemukan produk yang tepat untuk kebutuhan Anda.
Referensi
- ASME Boiler dan Kode Kapal Tekanan
- AWS D1.6: Kode Pengelasan Struktural - Stainless Steel
- Nace International Standards for Corrosion Control
- Standar ASTM untuk pipa stainless steel